新闻动态
高温隧道炉跑350℃以上到底多难?老工程师讲透高温工况|冠顶
发布日期:2026-11-09 浏览次数:
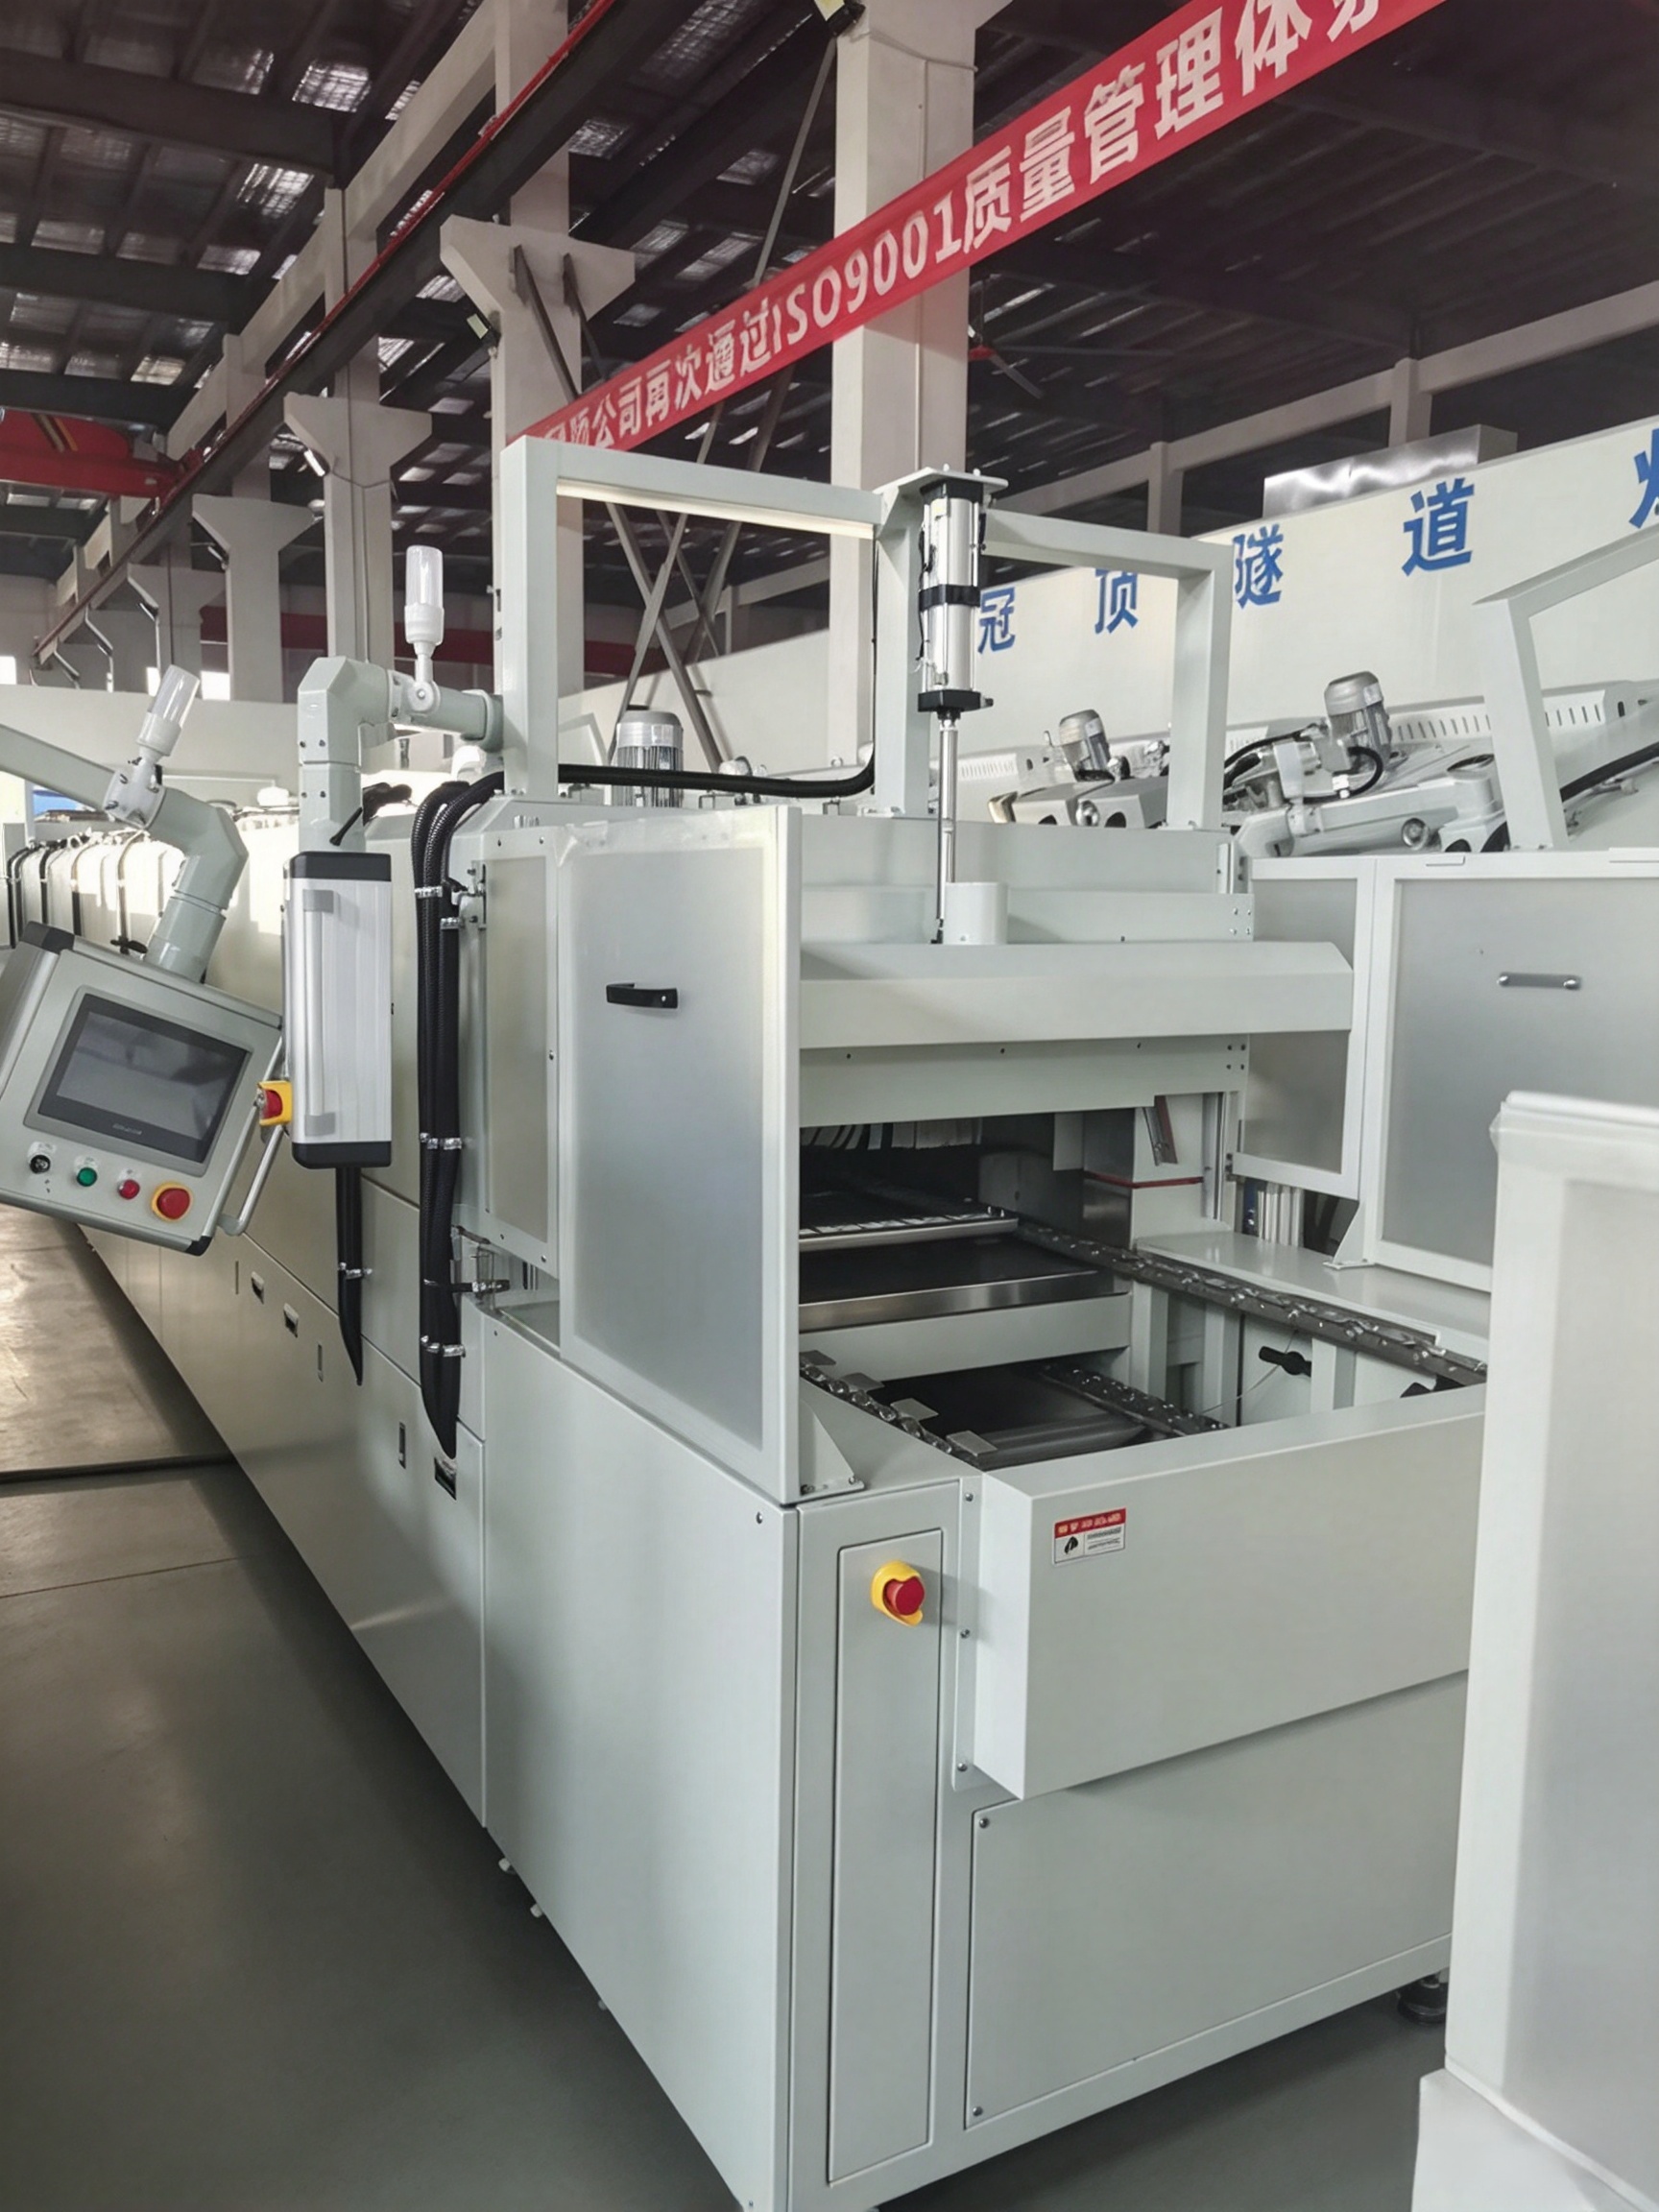
上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖都有生产基地,2025年评上了专精特新,做工业烘干设备做了二十多年,电话18051882138。今天聊一个硬茬——高温隧道炉在350℃以上工况下到底要解决哪些问题。很多客户听人说“不就是温度开高点吗”,真做起来才发现,300℃和400℃之间差的不是一个刻度,是整套炉子的设计逻辑。
一、为什么350℃是一道坎
工业上一般把300℃以下叫中温炉,350℃到600℃叫高温炉,600℃以上叫超高温炉。350℃这个线为什么这么敏感?因为从这个温度开始,很多材料的物理性能会出现明显拐点。
先说钢材。普通Q23A钢板在300℃以下强度基本不衰减,到400℃以后抗拉强度开始明显下降,长期高温下会出现蠕变——就是板子慢慢变形,本来平直的顶板鼓起来。高温隧道炉的内胆如果用普通钢板,跑到350℃以上,一两年就变形。
再说保温棉。普通硅酸铝标准型长期使用温度1000℃,听着好像很高,但实际上在350℃以上的热风长期冲刷下,棉纤维会逐渐脆化。加上如果有微量漏风,棉被风吹半年就开始掉渣,保温性能一年不如一年。
然后是密封件。普通硅橡胶密封条长期耐温250℃,到300℃就开始硬化开裂。350℃以上工况,密封条必须换成陶瓷纤维盘根或者膨胀石墨盘根,不能再靠橡胶密封。
最后是加热元件。电加热管在350℃以上如果表面负荷不控制好,管壁温度能跑到600℃以上,管子几个月就烧穿。燃气燃烧机虽然没有这个问题,但燃烧室耐火材料要跟上,不然燃烧机喷嘴长期高温回火也会出故障。
二、350℃以上高温隧道炉的特殊设计
基于上面这些问题,我们做350℃以上高温隧道炉的时候,设计上跟中温炉差别很大。
第一,内胆板全部升级到310S不锈钢。310S长期工作温度能到1000℃,抗氧化皮剥落性能比304好得多。板厚从原来的1.5mm加到2.5mm到3mm,减少热变形。焊缝要做酸洗钝化处理,不然焊缝处先氧化。
第二,保温层加厚并分层。中温炉保温层150mm够了,高温隧道炉做到250mm到300mm。最里面一层贴高铝型硅酸铝真空成型板,温度压下来以后中间填普通硅酸铝纤维毯,最外面一层用岩棉。三层错缝,热桥堵死。
第三,热风循环风机要外置轴承。普通风机轴承就在风机壳旁边,被热风烤着,润滑油很快变质。高温工况我们把风机轴承座外移,加一节长轴,轴上装风冷散热片,或者直接通水冷却。叶轮用不锈钢铸件,不能用钢板焊的薄板轮。
第四,传动网带要用耐热钢。普通不锈钢网带在350℃以上会伸长变松,用不久。高温隧道炉网带一般用310S或者Inconel合金编织,链条用耐热钢滚子链。张紧装置要做得余量更大,因为网带热伸长量大,常温调好的张紧度到高温会松掉。
第五,温区划分更细。中温隧道炉3到4个温区就够,高温隧道炉我们一般做5到6个温区,每段独立控温。因为高温段温度波动大,分段控制才能把工件升温曲线走准。
大型燃气烘房如果要做到350℃以上,思路跟高温隧道炉接近,但它是间歇式的,不用考虑网带传动这一块。难点在燃烧机——普通燃烧机改烧高温工况要换耐火烧嘴和比例阀,不然温度上不去还容易回火。
三、哪些行业真的需要350℃以上
不是所有烘干都需要高温隧道炉跑到350℃以上。下面这些场景才是真正的高温需求。
一个是粉末冶金行业。金属粉末压坯件要在400℃到600℃之间先脱脂、再烧结,脱脂段就是在高温隧道炉里跑。这个温度不能低,低了粘结剂烧不干净,后面烧结会出气孔。
一个是光伏行业的硅件退火和玻璃幕墙钢化预处理。光伏玻璃在钢化前要在600℃左右预热,这种高温隧道炉是专用设备,跟普通烘干炉完全两个概念。
一个是有色金属工件时效。铝合金、镁合金铸件在T6时效处理时要跑到180℃到220℃,听着不高,但如果是某些特殊合金要做到300℃以上的固溶处理,那就得上高温隧道炉。
一个是复合材料固化后的高温后处理。碳纤维复合材料初级固化150℃就够,但有些航空件要做300℃以上的二次固化,炉子温度要求高。
还有五金喷涂中的粉末涂料高温固化。普通粉末涂料180℃到200℃固化,但有些耐高温粉末涂料要跑到250℃到300℃,这种线上的烘道就要按高温隧道炉来做。大型燃气烘房在大件喷涂线上也常见,配合悬挂输送线做大件烘烤。
四、升温速率和温区曲线怎么定
高温隧道炉不是把温度烧到设定值就完事,工件从室温进到350℃,升温速率控制不好,工件会变形、开裂。
我们一般把高温隧道炉分成预热段、升温段、恒温段、缓冷段四段。预热段150℃到200℃,让工件表面水分和低沸点挥发物先走掉;升温段从200℃匀速升到设定高温;恒温段保持温度让工艺反应完成;缓冷段逐步降温,防止工件出炉骤冷开裂。
升温速率一般控制在每分钟5℃到10℃,具体看工件材质和厚度。薄钢板件可以快点,厚铸件要慢点。我们在上海奉贤调试的时候,会用多通道温度记录仪把工件实际温度曲线录下来,跟客户工艺要求的曲线比对,差在哪段就调哪段的风门大小和加热功率。
这里要说一句,高温隧道炉的温区独立控制非常关键。每个温区装独立的PID仪表和独立的加热回路,前段功率大、后段功率小,这样升温曲线才能走得顺。如果整条炉子一个温区一个控制器,温度波动大,工件出来质量不稳定。
五、真实客户案例:某华东地区粉末冶金企业
某华东地区粉末冶金企业做汽车机油泵齿轮压坯件,原来用电加热箱式炉一炉一炉烤脱脂,产量上不去还能耗高。他们找到我们的时候,需求很明确——要连续通过式高温隧道炉,脱脂段做到450℃,后面烧结段他们自己有真空炉,我们只做脱脂段这一段。
这个单子难在哪?脱脂过程中会烧出石蜡和聚乙二醇挥发物,这些东西如果排不及时,会在炉膛里碳化结焦,时间长了粘到内胆上。我们给的方案是:内胆310S加厚到3mm、保温层300mm、顶部每两米装一个强排风口接废气处理、风机外置轴承水冷、网带用310S编织网加耐高温链条。炉子在上海奉贤工厂预验收,客户过来测了三天温度曲线,满足工艺要求才发货。现在客户跑了快两年,内胆清理过两次,状态一直稳定。
七、高温工况下的节能和能耗账
客户做高温隧道炉之前,心里最没底的就是能耗。温度越高,散热越大,能耗账要提前算清楚。
高温隧道炉跟中温炉比,能耗大出来主要在两块。一块是炉膛外壁散热,温度高了外壁和环境温差大,散热量跟温差基本成正比。另一块是排气带走的热量,高温炉如果工件带水分或者挥发物,排气量不能小,这部分热损失也不小。
我们在设计阶段帮客户做能耗优化,一般从这几个地方下手:保温层加厚减少外壁散热;排气口装余热回收器,把排出的热空气用来预热新进风;炉门和炉膛出入口做双重隔热或者风幕,减少开门和贯通处的热损失;温区按工艺需求控温,前面不需要高温的段落不要硬烧。
大型燃气烘房在这方面思路类似,只是因为间歇式运行,开机预热阶段能耗占比大。如果客户产量允许,几批工件集中在一个班次烘,比分散开来天天升降温要省不少燃气。我们做方案的时候会帮客户算笔账,看怎么排产最经济。
这里要提醒一句,不要听人说“节能百分之几十”这种话。节能多少要看原设备状态和新设备配置,没有固定数字。我们一般跟客户说的是,按我们这个保温厚度和风道设计,正常工况下外壁温度能压到多少、每立方米炉膛每小时能耗大概在什么范围,具体数字要根据客户实测算。
八、FAQ常见问题
问:上海这边能上门帮我们看看现有的炉子能不能升级到350℃吗?
答:可以,上海奉贤和昆山淀山湖基地出发都方便。老炉子升级要看原结构——如果原来就是按250℃做的,内胆钢板和保温层都薄,升级成本比重做还高,不如换新。我们工程师上门看了以后会给你个实在话,能改就报改造价,不值得改就劝你别花冤枉钱。
问:高温隧道炉做450℃,电加热和燃气加热哪个划算?
答:450℃这个温度,燃气燃烧机能做到但效率不高,一般高温隧道炉超过400℃我们更推荐电加热。因为燃气火焰直接辐射温度太高不好控,电加热管配合热风循环温度均匀性更好。大型燃气烘房因为温度区间在200℃上下,用燃气性价比才高。
问:350℃以上炉子外壁会不会很烫?车间工人能不能靠近?
答:按我们的保温设计,正常工况外壁温度控制在环境温度+25℃以内,夏天车间35℃的话外壁也就60℃左右,碰一下会烫但不会严重烫伤。安全护栏该装还得装,这是车间规范,不是炉子的问题。
问:高温隧道炉每天从冷炉升到400℃要多久?
答:看炉子大小和保温厚度。我们常规做的中型高温隧道炉,从冷态升到400℃大概一个半小时到两小时。所以生产排程上一般建议高温隧道炉连续开机不停,频繁升降温对炉子寿命影响大。
七、写在最后
350℃以上的高温隧道炉不是普通烘箱加个高温档,是从内胆材料、保温结构、风机、网带到控温方式都要重新设计的一类设备。上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖做了二十来年,这种高温单子我们一年接不了几台,但每台都是工程师从头到尾跟。你要是工艺真需要跑350℃以上,别拿中温炉子凑合,打18051882138先聊清楚工艺再定方案。
参考文献
[1] 《电热设备的试验方法》
[2] 《工业电炉设计与选型手册》,化学工业出版社
[3] 《工业电热设备 性能测定方法导则》
#高温隧道炉 #350℃ #粉末冶金 #310S #上海奉贤 #专精特新 #大型燃气烘房