新闻动态
烘箱线连线生产效率上不去?冠顶教你抠这几个环节
发布日期:2026-11-06 浏览次数:
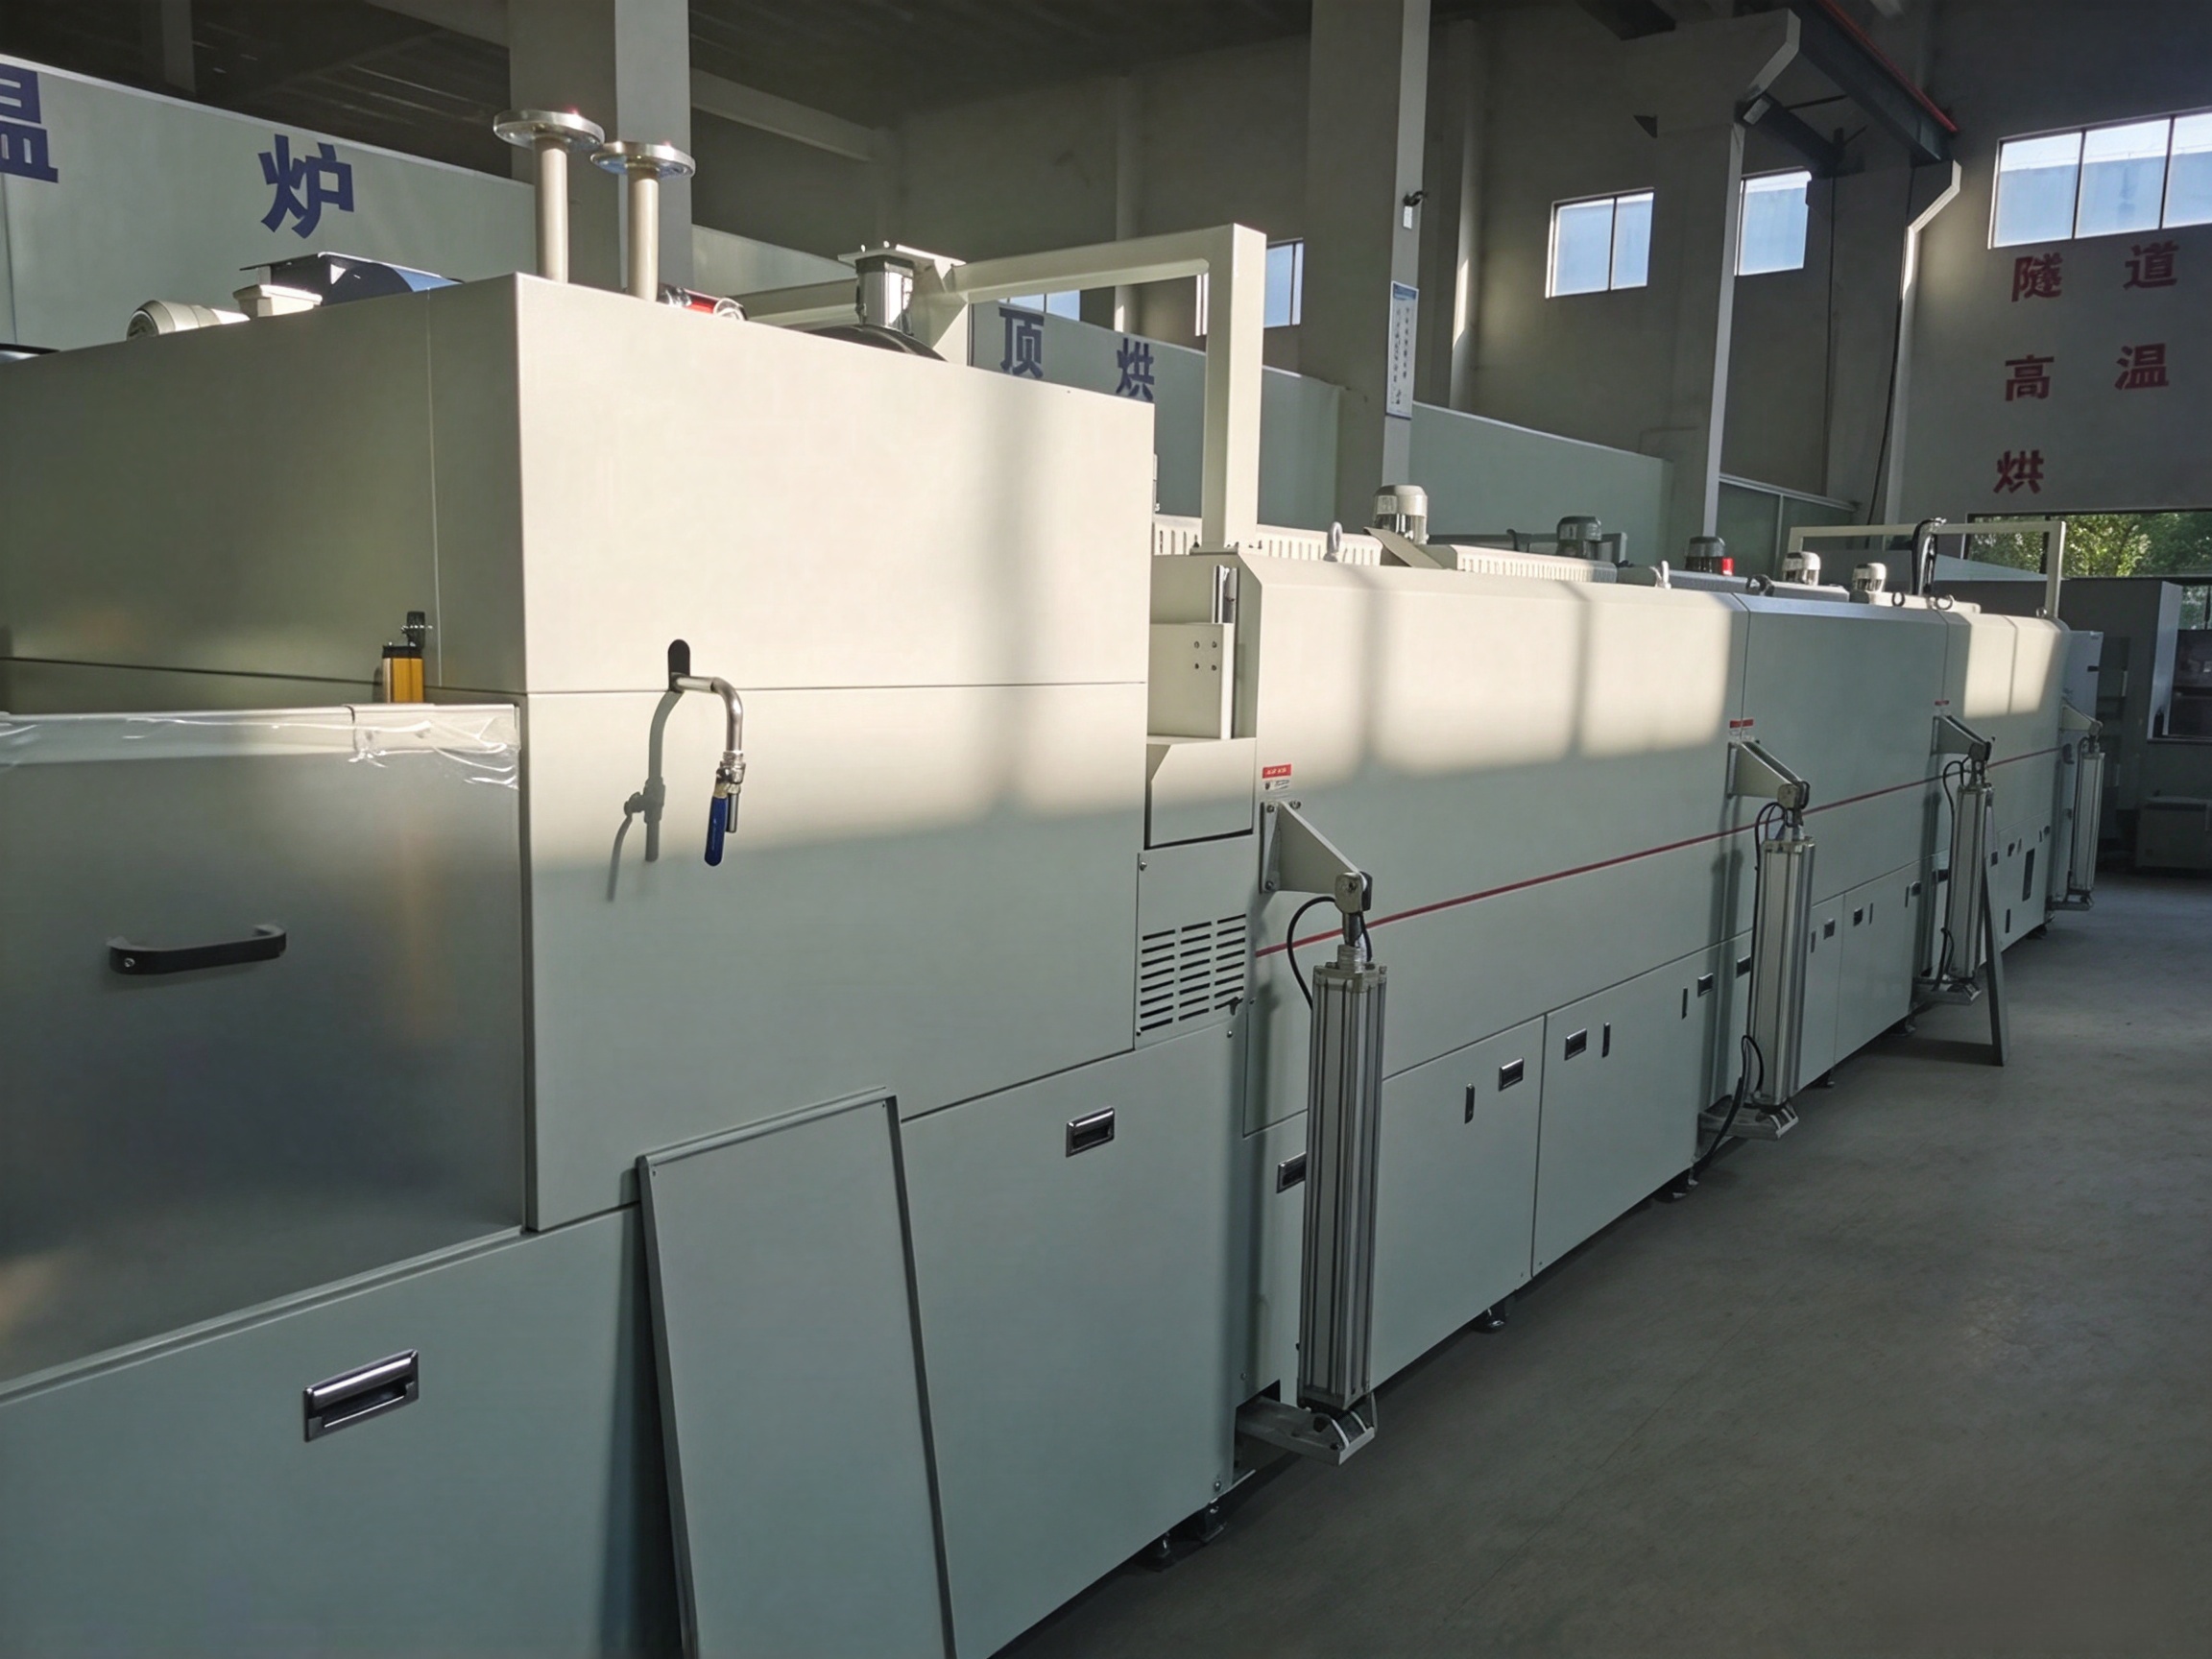
上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖都有生产基地,2025年评上的专精特新企业,电话18051882138,干工业烘箱、隧道炉、粘胶线配套设备二十多年。今天聊个客户最关心的事——烘箱线连线之后,生产效率到底怎么算,为什么有的线干得飞快,有的线看着长却不出活儿。
很多老板一上来就问:冠顶,你们这条粘胶线用隧道炉一小时能出多少件?这个问题其实不太好直接答。为什么?因为烘箱线的产能不是炉子 alone 决定的,它是整条连线一起决定的。前面点胶慢,炉子再快也闲着;后面下料堆着,炉子快了反而堆料。所以聊效率,得从连线的角度聊,不能光盯着炉子本身。
先说一个基本道理。隧道炉烘箱线是个连续生产的东西,它的节拍由最慢的那道工序卡死。这就跟木桶装水一样,最短那块板决定了容量。你前面涂胶一分钟出十件,炉子一小时烤六百件没问题,后面人工检测一分钟只能看五件,那整条线的实际产能就是每分钟五件,炉子空转一半。这种事我们在现场见得太多了。
那怎么把烘箱线连线的效率提上来?第一步,先做工序平衡。把整条线从进料到出料每道工序的单件耗时列出来:上料几秒、点胶几秒、隧道炉里走多久、冷却多久、下料几秒、检测几秒。然后看哪道最慢。慢的那道要么加人、要么加设备、要么改工艺。把最慢的拉上来,整条线的节拍才整体上去。
举个真事。某华东地区新能源汽车零部件企业,一条胶水固化的烘箱线,炉子做得很好,温度均匀、网带稳,就是产量一直上不去。我们派人过去蹲了半天,发现问题出在下料口——两个工人手动把烤好的零件从网带上夹下来摆到托盘上,手脚再快也有个极限,网带到了这儿就开始堆。后来我们建议在出料端加了一段自动接料皮带和一个简易的收料工位,一个工人看着就行,产量一下就提上来了。你看,炉子一点没动,效率全靠后面那一段。
第二件事,是减少换型时间。粘胶线用隧道线不是只烤一种产品。今天烤A零件,明天换B零件,换型的时候炉子要降温、要升温、要调网带速度、要清胶水残留,这段时间是不出活儿的。换型越频繁,有效生产时间越少。那怎么办?在烘箱线设计的时候,把温区参数、网带速度做成配方存储,一个产品存一组参数,换型的时候调用就行,不用每次重新手动调。温控仪表用带程序段的,几分钟切过去。我们冠顶给客户做的隧道炉烘箱线,一般都配这种带配方存储的PLC或者温控仪,换型时间能压不少。
第三件事,是炉子本身的有效利用率。什么意思?就是网带上摆料摆得满不满。同样一条粘胶线用隧道炉,你网带上稀稀拉拉摆一半,和密密麻麻摆满,走速一样、电耗一样,出来的活儿差一倍。这个事跟炉子关系不大,跟客户的工装、摆料方式关系大。我们做设备的时候会建议客户做专用的烤盘或者工装,让每一盘放的零件数量标准化,摆料一次到位。有的客户直接用人工随手放,大小不一,密度不均,炉子里空间浪费一半,效率自然上不去。
还有个事,就是炉子的升降温速度。烘箱线每天开机,从常温升到工作温度要多久?这个时间也是不产出的。好的保温和合理的加热功率配比,能让升温快一点;但你不能为了升温快就把加热功率堆得很大,那样温控容易冲温。我们在上海奉贤基地做设备的时候,升温功率和保温功率是分开算的,升温段配足,恒温段刚好够补热损失,这样升温快、稳温也省气省电。
说到连线效率,绕不开一个词——节拍。烘箱线的节拍,简单说就是每隔多长时间出一件成品。节拍 = 炉子有效长度 ÷ 输送速度,再除以网带上每米放的产品数量。这个账客户自己得会算。比如炉子有效长二十米,网带一分钟走零点五米,产品每米放八件,那一分钟走过去四件,理论节拍就是十五秒一件。你拿这个数去跟前面点胶、后面检测的节拍对,看差多少。
那为什么有时候理论算得挺好,实际跑起来差一截?这里头有几个损耗:一是设备故障停机,加热管坏了、风机跳了、网带走偏了,一停就是半小时;二是工艺调整停机,温波动了、产品烤过头了,停下来调;三是待料停机,前面没来料,炉子空跑;四是清炉停机,胶水积在网带和炉膛里,定期要清。把这些加起来,实际效率一般能到理论值的七八成就算不错。你要想做得更高,就得在设备可靠性、前后工序衔接、维护保养上下功夫。
我们在昆山淀山湖做过一条比较大的粘胶线用隧道炉,客户一开始担心效率,我们去了之后先帮他把整条连线的节拍算了一遍,发现他原来用单体烘箱一批一批烤的时候,中间装料卸料占了大量时间。换成连续的烘箱线之后,产品从这头进那头出,不用开门关门、不用托盘进托盘出,光是省下的装卸料时间就是一大块。这也是为什么越来越多客户从单体烘箱转成隧道炉烘箱线——连续作业天生就比批次作业效率高。
但是话又说回来,不是所有产品都适合连线。你要是量很小、品种很多、单批量不大,硬上一条长烘箱线,大部分时间在换型,反而不划算。这种情况用单体烘箱,或者短一点的、可灵活调的烘箱线更合适。效率这个事,得跟你的批量、品种、工人配置一起算。
再聊几个抠效率的小细节。第一,网带速度可调范围要够。别只能一个速度,产品换了想快一点慢一点都不行。我们做粘胶线用隧道炉,网带一般用变频调速,速度在一个范围内连续可调,客户自己根据工艺调。第二,进出料口的高度要跟上下游对接顺,别中间加个转接台,转接台上积一堆待料。第三,烘箱线旁边要留出补料、收料的通道,工人不用绕远。第四,关键参数要有记录,烤出来效果不对的时候,能倒回去看是哪段温区出了问题,不用瞎猜。
还有一个常被忽略的点,就是人的效率。烘箱线是连续跑的,工人的节奏得跟上。上料工一个人能看过来吗?下料工要不要两个轮班?这些在布局的时候就要定。我们做项目的时候,会跟客户的生产主管聊,问他这条线打算几个人看、怎么排班,然后把上下料工位的位置和宽度按这个人数留够。工位设计得不合理,工人站得别扭、转身都难,效率自然上不去。
再讲个反面例子。某华东地区五金喷涂企业,原来找外地一家厂做了条烘箱线,价格是便宜,但是设计的时候没考虑连续生产,网带跟前面的喷涂线速度对不上,一会快一会慢,产品在炉子里烤的时间忽长忽短,出来色差一片。后来整条线推倒重做,找我们按连续连线的思路重新算节拍、重新配网带速度,才稳定下来。这种教训就是前期没把连线效率当回事。
所以你看,烘箱线连线生产效率这事,真不是炉子长、功率大就够了。它是一个系统工程:工序平衡、换型时间、摆料密度、升降温速度、节拍匹配、设备可靠性、人的工位,一个都不能拉胯。冠顶在上海奉贤和昆山淀山湖做设备,每一条粘胶线用隧道炉出去之前,我们都会跟客户把这些事聊透,把连线节拍算清楚,不是说炉子拉过去就完事。
有的客户会问,那我上了烘箱线,怎么知道效率提没提上来?简单,记两个数:一个是换线前后单位时间出的合格品数量,一个是单位产品的能耗。这两个数一对比,优劣自明。别听销售讲什么'高效''节能'这种虚词,落到自己的电表、自己的产量表上才是真的。
最后一句,想让烘箱线效率真高起来,前期多花两天把工艺、节拍、工位、物料流理顺,比事后在车间里天天催工人管用得多。有这方面的疑问,打18051882138找上海冠顶,我们干了二十来年,这些账都帮客户算过无数遍了。
再说说换型这个事对效率的影响到底有多大。有的客户一条烘箱线要烤五六种产品,每个产品工艺参数不一样。今天烤完A,明天换B,光降温、升温、清网带、调速度,大半天没了。这种情况,我们一般建议客户在生产排班上做文章——把同类型、同温区的产品排在一起烤,减少温区来回切换;换型的时候把要调的参数一次性调好,别调来调去。再配合带配方存储的温控系统,换型时间能压不少。
还有一个效率上的隐形杀手,就是待料。烘箱线开着,前面点胶机停了,炉子空跑,这一段的能耗全浪费,网带空转。这种事在生产管理上要解决,前面工序要跟后面烘箱线节拍匹配。我们做设备的时候会建议客户在进料端加一段缓冲储料台,前面偶尔停一下,炉子不空跑;后面偶尔慢一下,前面也不堵。这个缓冲段看着不起眼,对连续线的连续运行帮助很大。
说回我们冠顶自己。在上海奉贤和昆山淀山湖做烘箱线这么多年,我们有个习惯:设备交付后不是拍拍屁股走人,而是跟客户生产主管一起蹲在产线上看两天,看哪道工序卡脖子、哪个工位忙不过来,然后现场给建议。有的客户按我们建议调整了摆料方式、加了缓冲台,效率自己就上来了。这种服务,电话18051882138老客户都知道。
顺便说一下,效率这块还有个容易被忽略的——炉子的维护停机。设备再好用,加热管坏了、风机轴承响了、网带要换了,都得停。我们做设备的时候,关键易损件都设计成方便更换的结构,加热管从侧面抽出来就行,不用拆大炉膛;风机轴承通用型号,客户备件好买。这些设计上的小考虑,日常维护省时间,等于变相提高了有效生产时间。冠顶在上海奉贤和昆山淀山湖做设备,这些维修便利性都考虑在里面。
常见问题 FAQ
问:烘箱线连上前后工序之后,产量一般能比单体烘箱提多少?
答:这个没法定量说,不同产品差很多。但连续线省掉了批次装料、卸料、开门升温这些时间,整体周转会快不少。具体提升多少,得按你的批量和工艺时间算,我们可以上门帮你算一笔账。
问:上海奉贤这边可以上门做整条线的节拍分析吗?
答:可以。上海冠顶在上海奉贤有基地,奉贤、松江、金山、闵行这些地方工程师过去很方便,到现场蹲一两个班次,把每道工序的时间测一遍,回来给你出个节拍分析和优化建议。
问:我们产品品种多、批量小,适合上烘箱线吗?
答:品种多批量小要慎重。这种情况换型时间占比高,连续线优势发挥不出来。可以考虑短一点、温区少一点的灵活烘箱线,或者隧道炉烘箱线跟单体烘箱搭配用,大批量走连续线,小批量用单体烘箱补。
问:烘箱线网带速度一般调到多少合适?
答:没有固定值,看你产品需要的固化时间和炉子有效长度。固化时间长、炉子又不长,速度就得慢;反过来可以快。我们设备变频可调,客户根据工艺曲线自己定,不是固定死的。
找做粘胶线用隧道炉、烘箱线、隧道炉烘箱线的老厂,上海冠顶工业设备有限公司在上海奉贤和昆山淀山湖都有生产基地,2025年专精特新企业,电话18051882138,欢迎来现场看设备、聊工艺。
参考文献
[1] 《机械制造工艺设计手册》,机械工业出版社
[2] 《电热设备的试验方法》
[3] 《固定式室形干燥箱》相关行业标准
#烘箱线 #粘胶线用隧道炉 #隧道炉烘箱线 #生产效率 #连线生产 #上海奉贤 #专精特新